
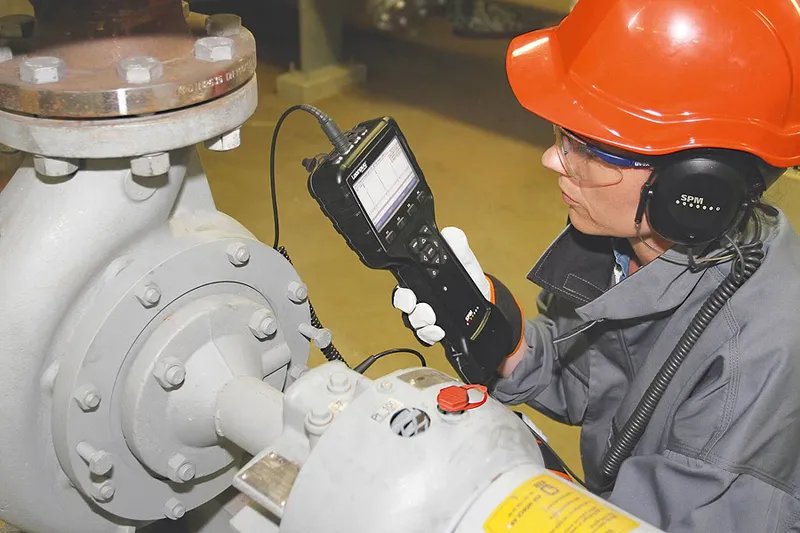
การตรวจประเมินสุขภาพเครื่องจักรหมุนในโรงงานอุตสาหกรรม การทำการวัดความสั่นสะเทือนเครื่องจักร (Vibration Measurement) ถือเป็นหัวใจสำคัญในงานซ่อมบำรุงเชิงคาดการณ์ (Predictive Maintenance) ระดับความสั่นสะเทือนที่เพิ่มสูงขึ้นผิดปกติคือสัญญาณเตือนล่วงหน้าถึงความเสื่อมสภาพทางกลไก ไม่ว่าจะเป็นปัญหาเพลาเยื้องศูนย์ (Misalignment), โรเตอร์ไม่สมดุล (Unbalance), ฐานหลวมคลอน (Mechanical Looseness) หรือความเสียหายของตลับลูกปืน (Bearing Faults) การเปรียบเทียบค่าที่วัดได้กับเกณฑ์มาตรฐานสากล ISO จะช่วยให้วิศวกรโรงงานประเมินระดับความรุนแรงและวางแผนหยุดเครื่องจักรเพื่อซ่อมบำรุงได้ทันท่วงทีก่อนเกิดความเสียหายรุนแรง
4 โซนประเมินความรุนแรงความสั่นสะเทือนตามมาตรฐาน ISO 10816 และ ISO 20816
Zone A (ดีเยี่ยม - Good): ระดับความสั่นสะเทือนของเครื่องจักรใหม่ หรือเครื่องจักรที่เพิ่งผ่านการซ่อมบำรุงใหญ่อย่างสมบูรณ์ เครื่องจักรทำงานได้อย่างเสถียรไร้ปัญหา
Zone B (ปกติ - Satisfactory): ระดับความสั่นสะเทือนอยู่ในเกณฑ์ยอมรับได้ สามารถเปิดเดินเครื่องจักรทำงานต่อเนื่องในระยะยาวได้อย่างปลอดภัยโดยไม่ส่งผลเสียต่อโครงสร้าง
Zone C (เตือน/ต้องเฝ้าระวัง - Unsatisfactory): ระดับความสั่นสะเทือนสูงเกินเกณฑ์ปกติ เครื่องจักรยังพอทำงานได้ชั่วคราว แต่ต้องได้รับการเฝ้าระวังอย่างใกล้ชิด และต้องรีบวางแผนเข้าซ่อมบำรุงในรอบหยุดเครื่องถัดไป
Zone D (อันตราย/ต้องหยุดเครื่องทันที - Unacceptable): ระดับความสั่นสะเทือนรุนแรงจนส่งผลให้ชิ้นส่วนภายในเสี่ยงต่อการแตกหักฉับพลัน ต้องสั่งหยุดเครื่องจักร (Shutdown) ทันทีเพื่อหาสาเหตุและแก้ไขปัญหาหน้างาน
ตารางเกณฑ์การวัดความสั่นสะเทือนเครื่องจักร (Velocity - mm/s RMS) ตามมาตรฐาน ISO 10816-3
กลุ่มประเภทเครื่องจักร (Machine Group) | Zone A (ดีเยี่ยม) | Zone B (ปกติ) | Zone C (เตือน/เฝ้าระวัง) | Zone D (อันตราย/สั่งหยุด) |
|---|---|---|---|---|
Group 1: เครื่องจักรขนาดใหญ่ (>300 kW) ฐานแข็ง (Rigid) | < 2.3 mm/s | 2.3 – 4.5 mm/s | 4.5 – 7.1 mm/s | > 7.1 mm/s |
Group 1: เครื่องจักรขนาดใหญ่ (>300 kW) ฐานยืดหยุ่น (Flexible) | < 3.5 mm/s | 3.5 – 7.1 mm/s | 7.1 – 11.0 mm/s | > 11.0 mm/s |
Group 2: เครื่องจักรขนาดกลาง (15–300 kW) ฐานแข็ง (Rigid) | < 1.4 mm/s | 1.4 – 2.8 mm/s | 2.8 – 4.5 mm/s | > 4.5 mm/s |
Group 2: เครื่องจักรขนาดกลาง (15–300 kW) ฐานยืดหยุ่น (Flexible) | < 2.8 mm/s | 2.8 – 4.5 mm/s | 4.5 – 7.1 mm/s | > 7.1 mm/s |
ตัวอย่างการวิเคราะห์ปัญหาหน้างานจริงจากค่าความสั่นสะเทือนที่เพิ่มสูงขึ้น
1. กรณีศึกษามอเตอร์พัดลมระบายอากาศ (Exhaust Fan Motor)
มอเตอร์ขนาด 45 kW (จัดอยู่ใน Group 2 ฐานแข็ง) มีค่าความเร็วการสั่นสะเทือนเพิ่มขึ้นจาก 1.2 mm/s RMS (Zone A) พุ่งสูงขึ้นไปแตะ 5.0 mm/s RMS (Zone C) ภายในเวลา 2 เดือน เมื่อส่งทีมซ่อมบำรุงเข้าตรวจสอบสเปกตรัมความถี่สูง ร่วมกับการวัดด้วยเทคโนโลยี Shock Pulse Method (SPM HD) พบสัญญาณแตกหักบริเวณเม็ดลูกปืน (Bearing Element) หลังจากการสลับเปลี่ยนตลับลูกปืนชุดใหม่ ค่าความสั่นสะเทือนดึกลดลงกลับมาสม่ำเสมอใน Zone A
2. กรณีศึกษาปั๊มน้ำหอยโข่งขนาดใหญ่ (Centrifugal Water Pump)
ปั๊มน้ำขนาด 110 kW มีค่าความสั่นสะเทือนในแนวแกนเพลา (Axial Direction) สูงผิดปกติที่ระดับ 6.8 mm/s RMS (Zone C) ซึ่งเมื่อวิเคราะห์สัญญาณพบย่านความถี่ 2X RPM สูงเป็นพิเศษ สะท้อนถึงภาวะเพลาเยื้องศูนย์ (Misalignment) การทำเลเซอร์ตั้งศูนย์เพลา (Laser Alignment) ใหม่ สามารถลดค่าความสั่นสะเทือนลงเหลือ 1.6 mm/s RMS ช่วยป้องกันคัปปลิ้งฉีกขาดได้อย่างเด็ดขาด
4 ปัจจัยเทคนิคในการเก็บค่าความสั่นสะเทือนหน้างานให้แม่นยำ
การแยกแยะระหว่างความเร็ว (Velocity) ความเร่ง (Acceleration) และระยะทาง (Displacement)
การประเมินโครงสร้างเครื่องจักรตามเกณฑ์ ISO จะใช้ค่าความเร็ว Vibration Velocity (mm/s RMS) ในช่วงความถี่ 10 Hz – 1,000 Hz ส่วนการตรวจประเมินตลับลูกปืนระยะเริ่มต้น ควรใช้ค่าความเร่ง Acceleration (g) หรือเทคโนโลยี Shock Pulse (SPM HD)
การติดตั้งเซนเซอร์บนตำแหน่งโครงเสื้อตลับลูกปืน (Bearing Housing)
วางเซนเซอร์บนตำแหน่งโลหะเรียบของเรือนลูกปืนโดยตรง หลีกเลี่ยงการวางบนแผ่นฝาครอบพัดลม คราบสีทาหนา หรือรอยต่อปะเก็น เพื่อป้องกันการลดทอนสัญญาณความถี่สูง
การวัดในสภาวะภาระงานปกติ (Normal Operating Load & Thermal State)
ทำการตรวจวัดขณะที่เครื่องจักรทำงานรับโหลดตามสภาวะปกติ และอุณหภูมิการทำงานเข้าสู่ระดับเสถียร การวัดขณะเดินเครื่องเปล่า (No-load) จะไม่แสดงค่าความสั่นสะเทือนที่แท้จริง
การทำแนวโน้มการเปลี่ยนแปลงค่าความสั่นสะเทือน (Trending Analysis)
การเปรียบเทียบค่าสั่นสะเทือนสะสมตามช่วงเวลา (Trending) มีความสำคัญกว่าการอ่านตัวเลขเพียงครั้งเดียว เพราะอัตราการไต่ระดับของค่าความสั่นสะเทือนคือตัวบ่งชี้ระยะเวลาถอยหลังก่อนที่เครื่องจักรจะหยุดทำงาน
FAQ: คำถามที่พบบ่อยเกี่ยวกับการวัดความสั่นสะเทือนเครื่องจักร
Q1: หากวัดค่าความสั่นสะเทือนเครื่องจักรแล้วพบว่าอยู่ใน Zone C ควรดำเนินการอย่างไร?
A: เมื่อค่าความสั่นสะเทือนตกอยู่ใน Zone C เครื่องจักรายังสามารถเดินเครื่องทำงานต่อได้ชั่วคราว แต่ต้องเพิ่มความถี่ในการตรวจวัดเป็นระยะเพื่อเฝ้าระวังแนวโน้ม และรีบวางแผนจัดหาอะไหล่เพื่อเข้าซ่อมบำรุงในรอบการหยุดเครื่อง (Shutdown Plan) ถัดไปโดยเร็ว
Q2: การวัดความสั่นสะเทือนด้วยหน่วย mm/s RMS ต่างจากการวัดด้วยเทคโนโลยี Shock Pulse (SPM) อย่างไร?
A: ค่า mm/s RMS (Vibration Velocity) ใช้ประเมินความรุนแรงของการสั่นสะเทือนรวมของโครงสร้างเครื่องจักรตามมาตรฐาน ISO เหมาะสำหรับตรวจจับปัญหา Unbalance, Misalignment หรือ Looseness ส่วนเทคโนโลยี Shock Pulse Method (SPM) ถูกพัฒนาขึ้นมาเพื่อตรวจจับคลื่นกระแทกจากการสึกหรอของตลับลูกปืน (Bearing) โดยเฉพาะตั้งแต่ระยะเริ่มต้น
Q3: เหตุใดเครื่องจักรประเภทเดียวกัน แต่นำมาติดตั้งบนฐานยึดแบบ Rigid และ Flexible จึงมีเกณฑ์ความสั่นสะเทือน ISO ไม่เท่ากัน?
A: เครื่องจักรที่ติดตั้งบนฐานยืดหยุ่น (Flexible Foundation) เช่น ยึดบนสปริงหรือสอยแท่นยางกันสั่น ตัวโครงสร้างจะมีการไหวตัวตามธรรมชาติได้มากกว่า ส่งผลให้มาตรฐาน ISO กำหนดเกณฑ์ยินยอมสำหรับ Zone A, B, C และ D ให้สูงกว่าเครื่องจักรที่ยึดแท่นคอนกรีตหนาแน่น (Rigid Foundation)
เฝ้าระวังสุขภาพเครื่องจักรและป้องกันสายการผลิตสะดุด เลือกเครื่องมือวัดจาก PAT
บริหารจัดการแผนงานซ่อมบำรุงเชิงคาดการณ์ในโรงงานอุตสาหกรรมอย่างมีประสิทธิภาพ เลือกใช้นวัตกรรมเครื่องมือวัดความสั่นสะเทือนคุณภาพสูงจาก บริษัท พี แอนด์ เอ เทคโนโลยี จำกัด (P & A Technology / PAT) ผู้เชี่ยวชาญด้านเครื่องมือวิศวกรรม ระบบ Condition Monitoring และตัวแทนจำหน่ายแบรนด์ SPM Instrument ชั้นนำของประเทศไทย
เราพร้อมส่งมอบเครื่องวัดความสั่นสะเทือนแบบพกพา (Handheld Vibration Meter) เครื่องวิเคราะห์สเปกตรัมความสั่นสะเทือน ระบบเฝ้าระวังแบบต่อเนื่อง (Online Condition Monitoring) ตลอดจนเทคโนโลยี SPM HD สำหรับตรวจจับตลับลูกปืน ดูแลโดยทีมวิศวกรผู้เชี่ยวชาญที่พร้อมให้คำแนะนำคัดสรรเครื่องมือให้ตรงตามเกณฑ์มาตรฐาน ISO 10816 และ ISO 20816 เพื่อช่วยให้โรงงานของคุณสามารถลด Downtime และควบคุมค่าใช้จ่ายในการซ่อมบำรุงได้อย่างยั่งยืน
ติดต่อสอบถามเพิ่มเติม